注塑模具产品注塑成型过程中常见问题及解决方案
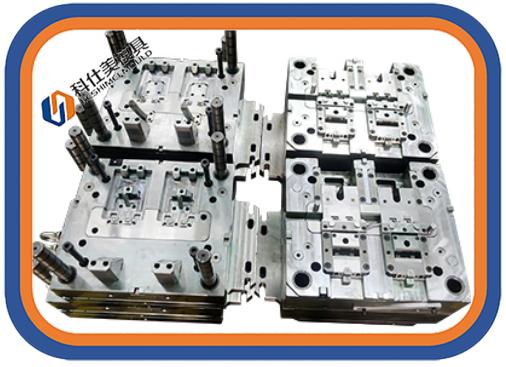
注塑成型是一种广泛应用于塑料制品生产的高效加工方法,而注塑模具作为核心工具,其设计与制造质量直接影响最终产品的品质。在实际生产过程中,由于材料特性、模具结构、工艺参数及设备状态等多方面因素的影响,常会出现各种成型缺陷。本文将系统梳理注塑成型过程中容易发生的问题,并提出相应的解决措施,以帮助提高生产效率和产品合格率。
一、常见成型问题
1. 缺料(短射)
熔体未能完全填充模具型腔,导致产品边缘或薄壁区域缺失。主要原因包括:注塑压力不足、注塑速度过慢、料筒温度或模具温度偏低、浇口或流道尺寸过小、排气不良等。
2. 飞边(溢料)
熔体从模具分型面或间隙中溢出,形成多余薄片。通常由锁模力不足、模具分型面磨损或配合不良、注塑压力过高、料温过高等引起。
3. 缩痕与凹陷
产品表面出现局部下凹,常发生在厚壁区域或加强筋背面。原因是保压压力不足或时间过短、冷却不均匀、壁厚差异过大、浇口位置不合理等。
4. 熔接痕
两股或多股熔体汇合处形成可见线状痕迹,影响外观和强度。多因浇口位置与数量不当、熔体温度低、注塑速度慢、排气不良导致。
5. 气纹与烧焦
产品表面出现银丝状气纹或局部焦黑。通常由于材料干燥不良、熔体分解、排气不畅、注塑速度过快产生剪切热过高等造成。
6. 翘曲变形
产品脱模后发生弯曲或扭曲。主要源于冷却不均匀、收缩率差异、浇口位置不对称、保压压力过大或模具温度控制不当。
7. 尺寸不稳定
产品尺寸波动超出公差范围。可能因成型周期不稳定、料温波动、模具磨损、环境温度变化等引起。
8. 顶白与顶裂
脱模时顶针位置出现白痕或裂纹,多因脱模阻力过大、顶出不平衡、模具表面粗糙或脱模斜度不足。
9. 银纹与流痕
表面出现银白色条纹或波纹状流痕,常与材料含水、熔体流动不稳定、模具温度低有关。
二、问题排查与解决思路
针对上述问题,应从以下方面进行系统排查与优化:
- 材料方面:确保塑料充分干燥,控制回料比例,选择合适流动性等级。
- 模具方面:优化浇口与流道设计,增加排气槽,改善冷却系统均匀性,提高模具表面光洁度,合理设置脱模斜度。
- 工艺方面:调整注塑压力、速度、保压时间与压力、料筒温度、模具温度等参数,通过科学试模确定最佳工艺窗口。
- 设备方面:检查锁模力是否足够,注塑机是否稳定,螺杆磨损情况等。
三、
注塑成型问题的产生往往是多因素耦合的结果,需要综合运用材料、模具、工艺和设备知识进行分析。通过建立标准化的成型条件、加强模具维护与保养、实施过程监控,可以显著减少缺陷发生率,提升产品质量与生产效益。
如若转载,请注明出处:http://www.sh-xuanya.com/product/45.html
更新时间:2026-10-03 20:08:50